


シリーズ全体を読む
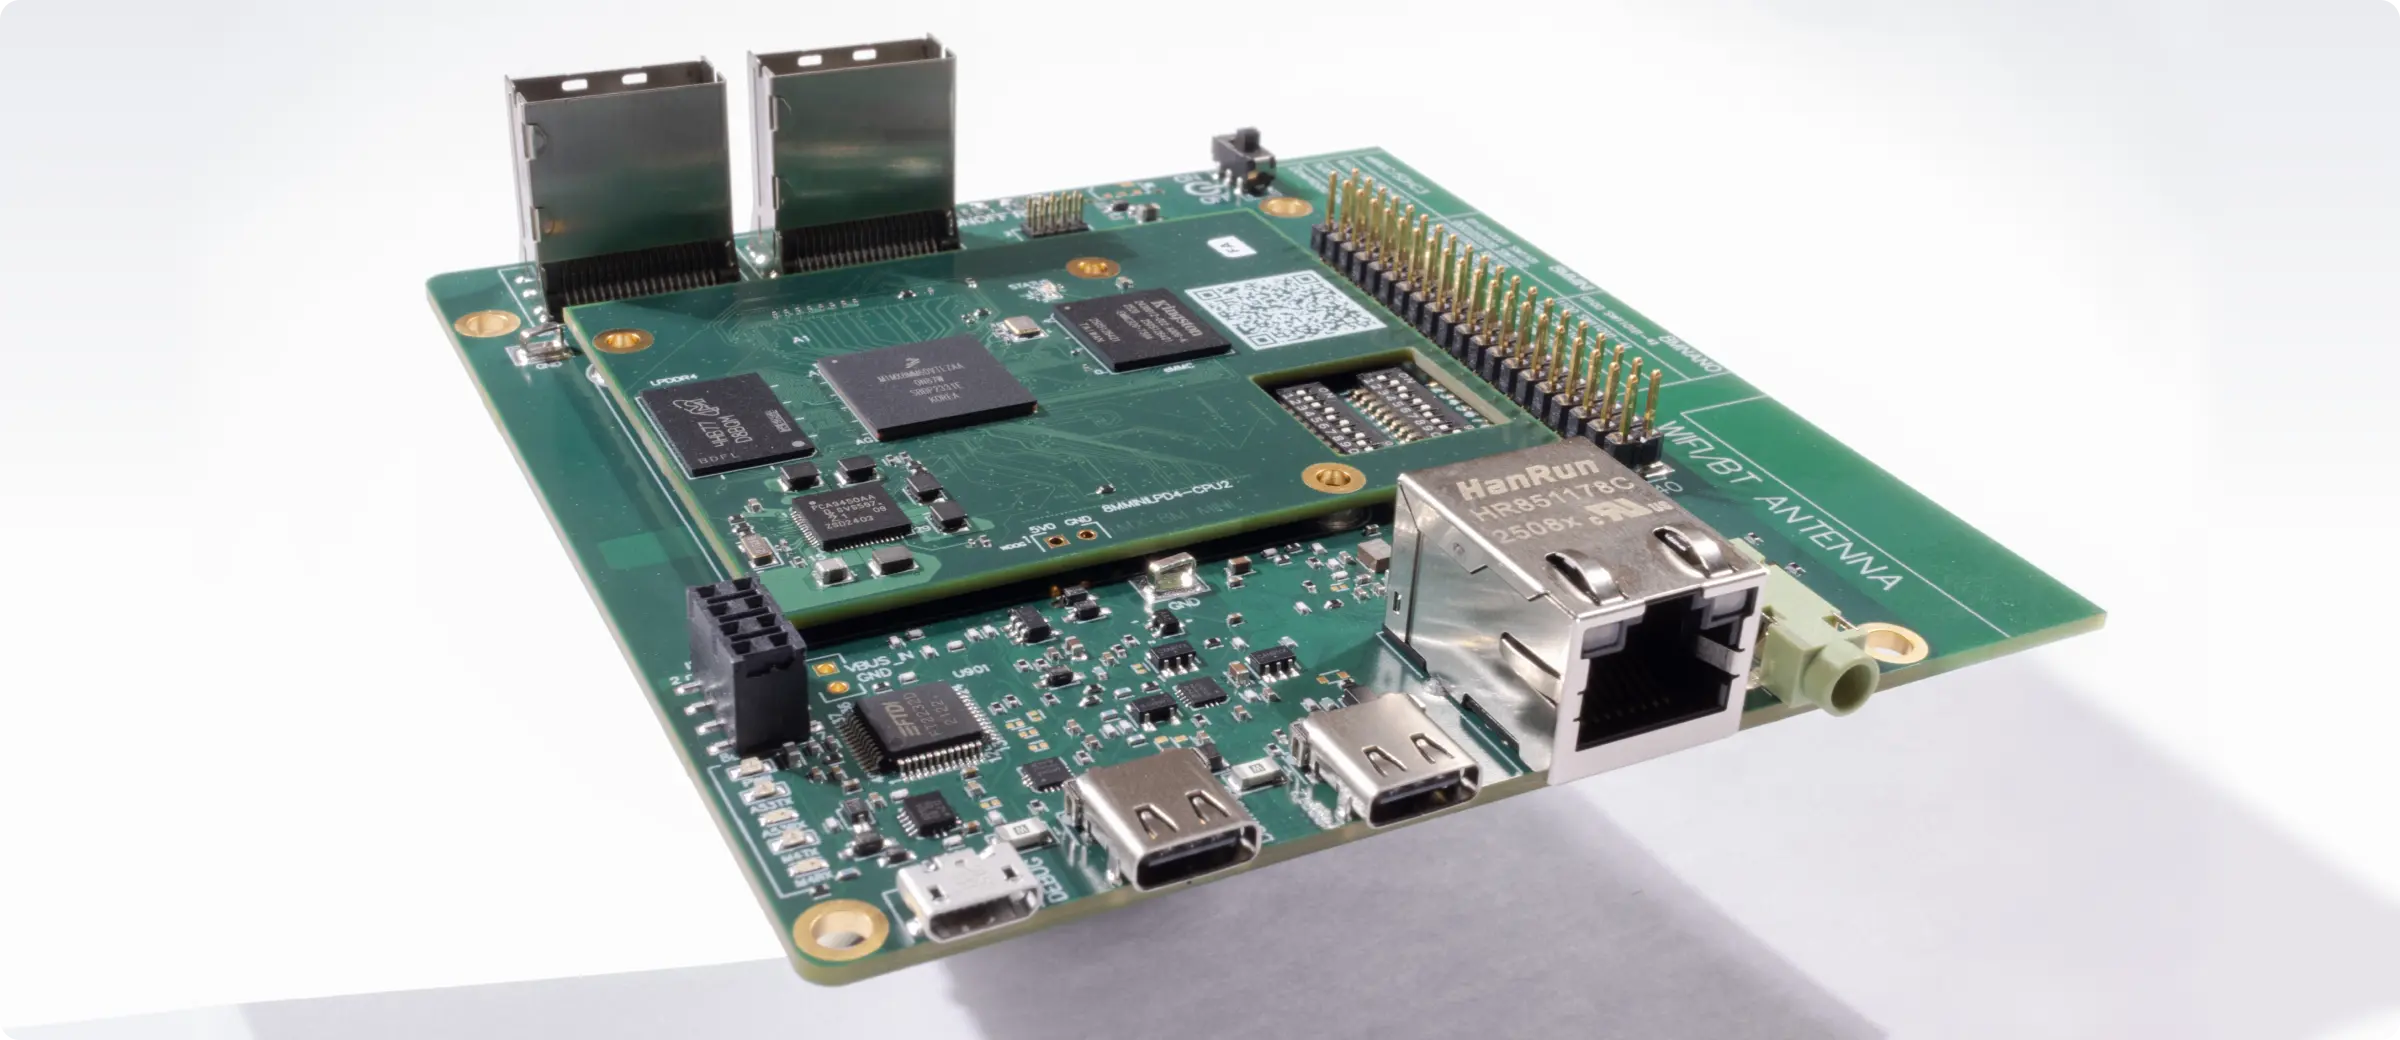
この記事は、Quilterの物理法則に基づくレイアウト自動化を使い、NXP i.MX 8M Mini搭載コンピューターを再現した過程を詳しく紹介するシリーズの一部です。
PCBレイアウトに何週間も格闘したことがあれば、手動配線、後工程でのDRCの後始末、遅いレビューサイクルによって、どれほどの時間とリソースが失われるかご存じでしょう。では、回路図から製造可能な基板候補まで、数週間ではなく数時間で到達できるとしたらどうでしょうか?
このガイドでは、再現可能な指標でAI支援レイアウトと手作業の基準を比較する方法を説明します。以前の3種類の基板の所要時間表は、根拠となる測定記録を確認できなかったため削除しました。ベンチマークの根拠として使用しないでください。
製品の背景を先に知りたい方のために説明すると、Quilterは、複数の候補を並列に生成し、最終チェック用にネイティブCADファイルを返す物理駆動型のシステムとして位置付けられています。
PCBレイアウトにおける「効率」の本当の意味を定義しましょう
PCBレイアウトにおける「効率」は、しばしばストップウォッチの問題のように扱われます。つまり、速く配線した方が勝ちというわけです。しかし実際のハードウェアプログラムでは、その定義は不完全です。
PCB設計の効率とは、トータルのサイクルタイムです。制約が定義された回路図から、通常のリリースフローに実際に回せる候補に至るまでの時間に加え、その候補を想定外の問題なくゴールまで持っていくために必要な労力も含まれます。
2026年に最も重要な効率指標、そしてベンチマークで測定する(または明示的に代理指標を用いる)指標は次のとおりです。
- 最初の製造可能な候補までの時間
「配線を開始するまでの時間」でも、「スクリーンショットを撮れるまでの時間」でもありません。通常のCADツールチェーンで製造、エクスポート、検証が可能と考えられる配線済みレイアウトに到達するまでの時間です。 - 配線後の手動の後始末作業
インタラクティブ配線、長さ調整、ビアの編集、キープアウトの手直し、戻り経路の修正、ステッチングの変更など、カレンダー上の時間を不釣り合いなほど消費する「最後の20%」の作業すべてです。 - トポロジー品質の代理指標(ビア数と制約カバレッジ)
ビア数は品質の唯一の指標ではありませんが、特に高密度の多層設計においては、配線効率とリスクの有用な代理指標です。制約カバレッジが重要なのは、基板が失敗するのは制約が議論されたときではなく、見落とされたときだからです。 - 反復のスピード
これは目立たない乗数です。あるワークフローでは候補が1つしか得られず、別のワークフローでは実用的な候補が複数すぐに得られるなら、単に時間を節約しているだけではありません。設計を凍結する前に検証できる判断の数そのものを変えているのです。
Quilterは、最初の製造可能な候補までの時間、配線後の手動調整、ビア数、合格した物理ベースのチェックといった指標を用いて「効率」を明確に定義しています。これは、エンジニアリングチームが実際にレイアウトのボトルネックを経験する実態と一致しています。
現在の手動PCB設計の実力は?
手動のPCBレイアウトは劇的に進歩しました。インタラクティブ配線は向上し、制約システムの表現力は高まり、コラボレーションツールも成熟しています。それでもボトルネックが残るのは、優れたPCB CADツールを使っていても、プロセスが依然として人のスループット、逐次的な反復、手動の後始末に制約されているからです。
基本的な現実:手動レイアウトは今も数日から数週間単位
多くのチームにおいて、「手動レイアウト」とは、最新のCADツールと、高い集中力を要する配置・配線作業を行う熟練設計者の組み合わせを意味することが一般的です。それでも、スケジュールはよく次のようになります。
- シンプルな設計でも、配置の判断、配線、後始末、レビュー、ドキュメントの引き渡しを含めると数日かかることがあります。
- 中程度の複雑さの基板は、レビューサイクル、制約の衝突、反復的な修正を含めると、数週間に及ぶことがよくあります。
Quilter自身のソリューションコンテンツは、このパターンを率直にまとめています。手動レイアウトは、制約やレビューの負荷にもよりますが、シンプルな基板で1~3週間、中程度の複雑さで3~6週間かかることが多いとしています。
これはベンダーの情報源なので方向性を示すものとして扱うべきですが、多くの設計サービスや実務者が典型的なカレンダー上の期間として挙げる範囲と一致しています。
手動ワークフローで時間が失われる箇所
「効率的な」チームでさえ、同じ箇所で時間を取られがちです。
- 配線と制約の調整
単にトレースを引いているだけではありません。途中で変化していく設計全体にわたって、長さの予算、インピーダンス要件、キープアウト、戻り経路、機構上の現実を調整しているのです。 - 配線後の後始末
ここでスケジュールが崩壊します。ルーターで「ほぼ完成」まで持っていった後、設計者自身が制約ソルバーになるのです。 - レビューとフィードバックループの待ち時間
設計レビュー、SI/PIチェック、製造からのフィードバックは、多くの配線作業がすでに投じられた後に行われることがよくあります。制約が誤っていれば、手戻りのコストは高くつきます。 - 一度に1つの候補しか扱わない反復
手動ワークフローでは、主要な候補を1つ作成し、その同じ候補に改善を積み重ねていく傾向があります。これは、複数のトポロジーを並列に探索することとは異なります。
Altium、Cadence Allegro、KiCadといった従来のツールは、間違いなく世界トップクラスの基板を出荷できます。問題は能力ではありません。問題は、レイアウト工程が、手動で行うことで得られる価値に見合わないほどのプログラム時間を消費していないかどうかです。
代わりにQuilterを使うとどうなるか?
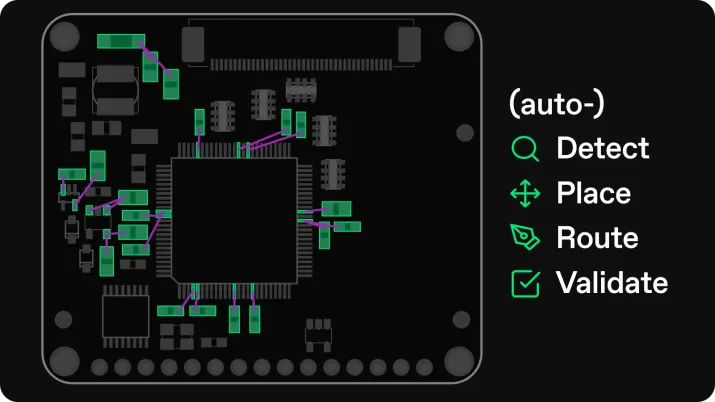
Quilterの核となる提案は「より速いオートルーター」ではありません。完全な候補を生成し、生成中に物理ベースのチェックで検証し、最終仕上げのためにネイティブCADの出力を渡すことで、レイアウトのボトルネック全体を圧縮するように設計されたAI PCBレイアウトワークフローです。
ワークフローのレベルでは、パターンは次のようになります。
- ネイティブCADプロジェクトをアップロードして制約を定義する
Quilterは既存のツールチェーンと併用できるように作られています。製品ページでは、ネイティブファイルの取り込みと引き渡しが強調されており、DRC、リリース、ドキュメントのワークフローをそのまま維持できます。 - 複数の候補を並列に生成する
単一の配線結果を出すのではなく、Quilterのモデルは多数の候補を生成して評価し、制約カバレッジと物理検証に基づいて選択できるようにします。 - 物理ベースのチェックは後付けではなく統合されている
Quilterは、そのアプローチを物理と製造上の制約で学習した強化学習と位置付けており、等長配線やインピーダンス制御などのチェックは、後工程の後始末としてではなく生成中に適用されます。 - 最終チェックとリリースのためにネイティブCADへエクスポートする
「ラストワンマイル」は引き続きCAD環境で行われます。違いは、実用的な候補に到達するまでにかかる時間と、候補ができた後に必要な後始末の量です。
実務的な考え方は次のとおりです。
- 手動フロー:熟練者が主要な候補を1つ作成し、修正とレビューを通じて反復する。
- Quilterフロー:AIが複数の候補を素早く生成し、生成中に物理チェックが実行され、人が最良の選択肢を選んで仕上げる。
この並列性は見かけだけのものではありません。プログラムが決定を下す前に評価できる実用的な選択肢の数を変えるのです。
自社の測定から比較を作る
入力の版、製造ルール、合否基準をそろえます。準備、配置、配線、レビュー、修正の人による作業を、無人処理や待ち時間と分けて記録します。最速の候補だけを選ばず、不成功の実行や残りの検証も含めます。
作業工数の削減率(%)=(基準工数−代替案の工数)÷基準工数×100。これは人の工数を測るもので、現金支出や日程の短縮を自動的に示すものではありません。同じ品質確認段階まで完了した作業を比較します。
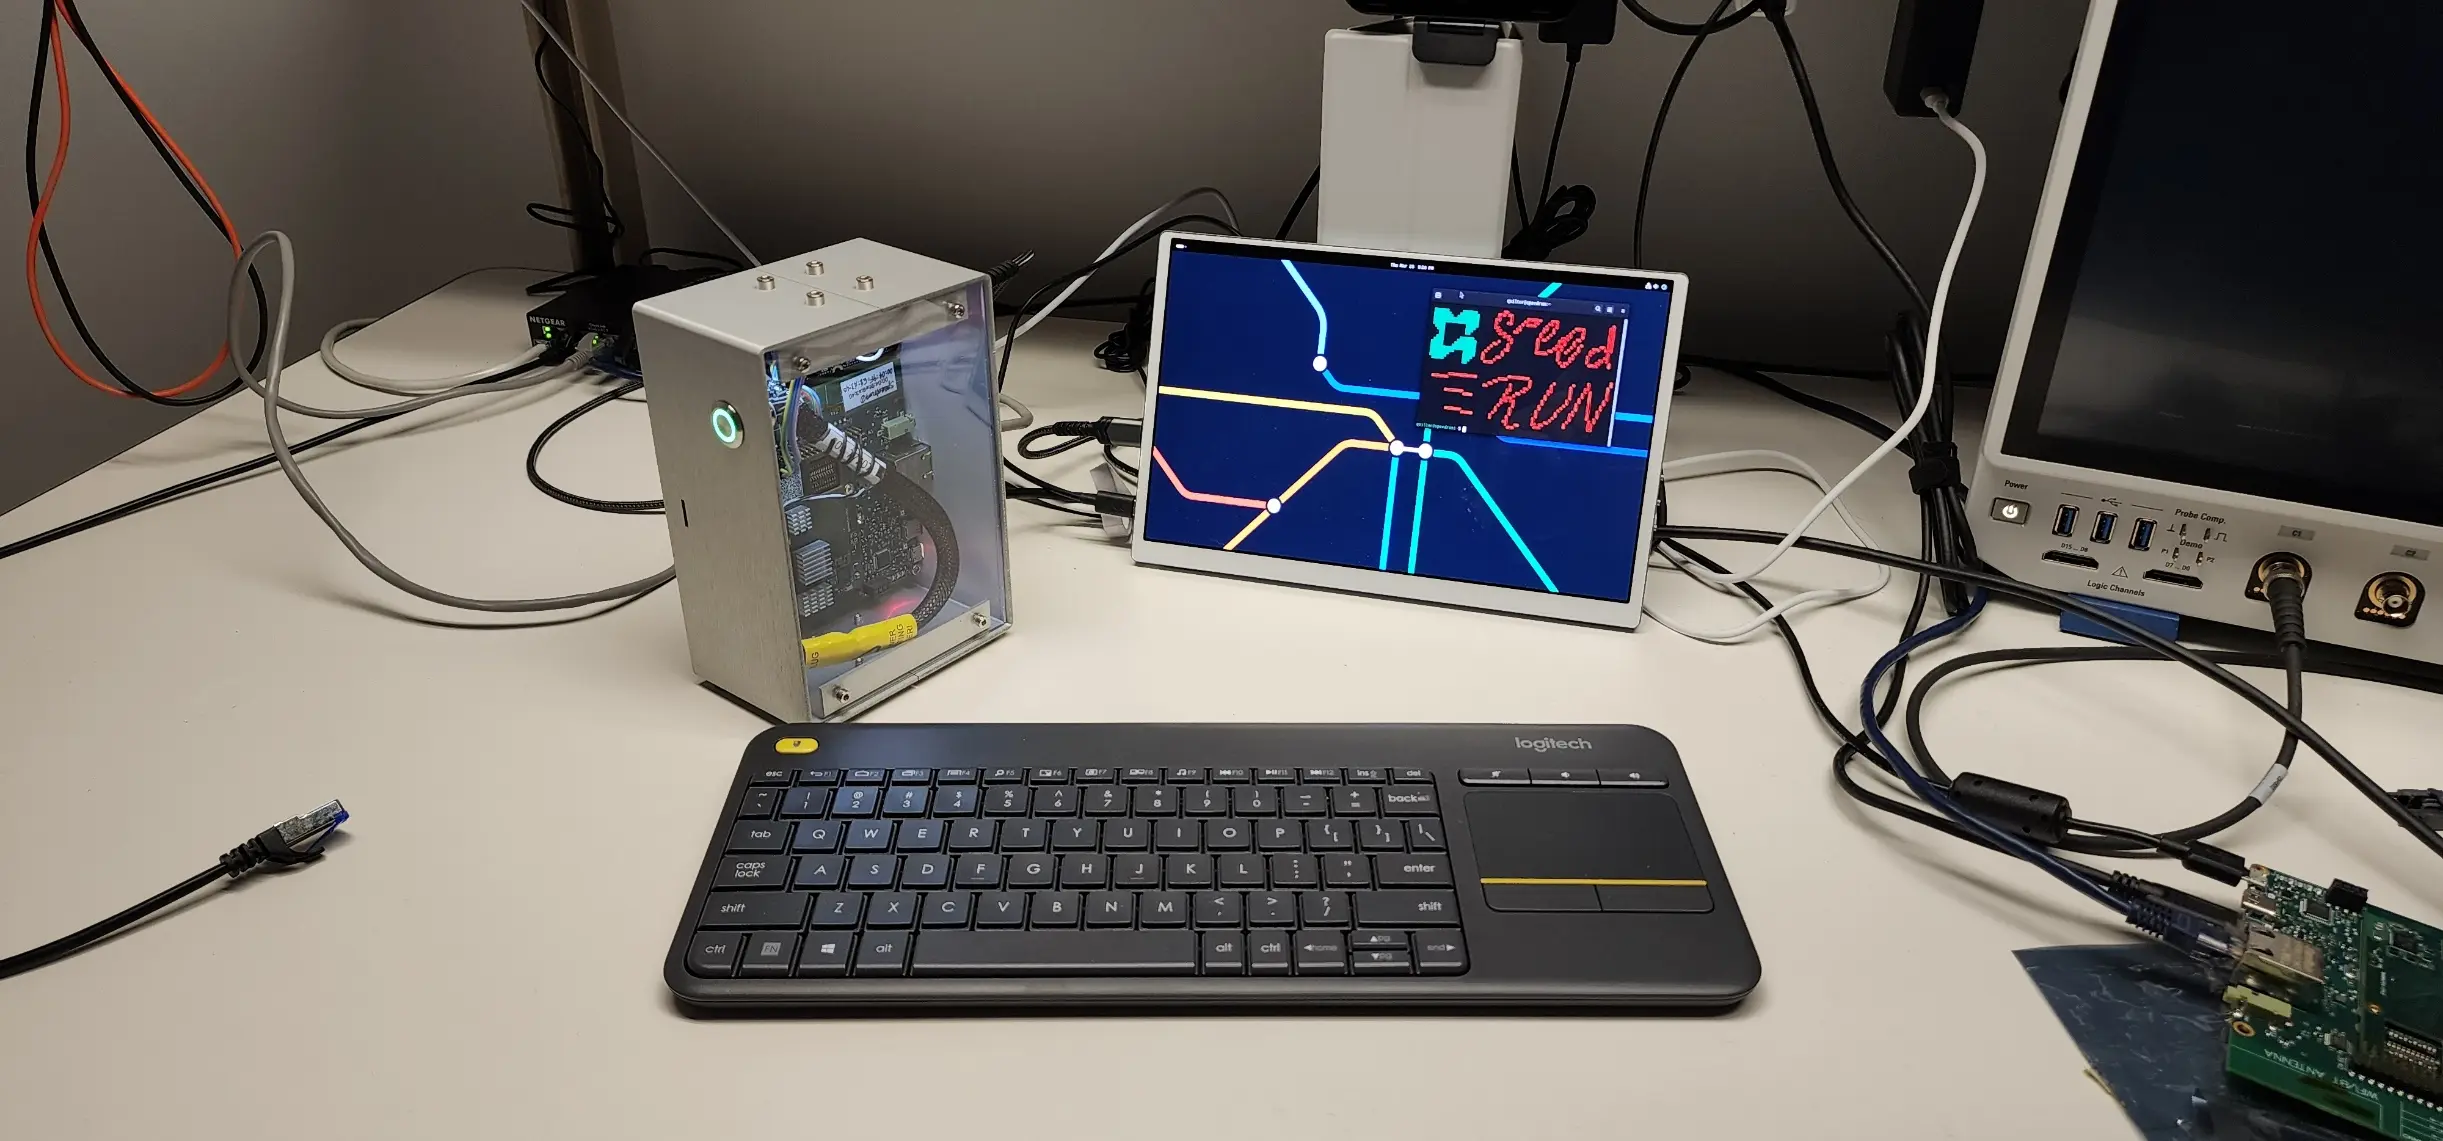
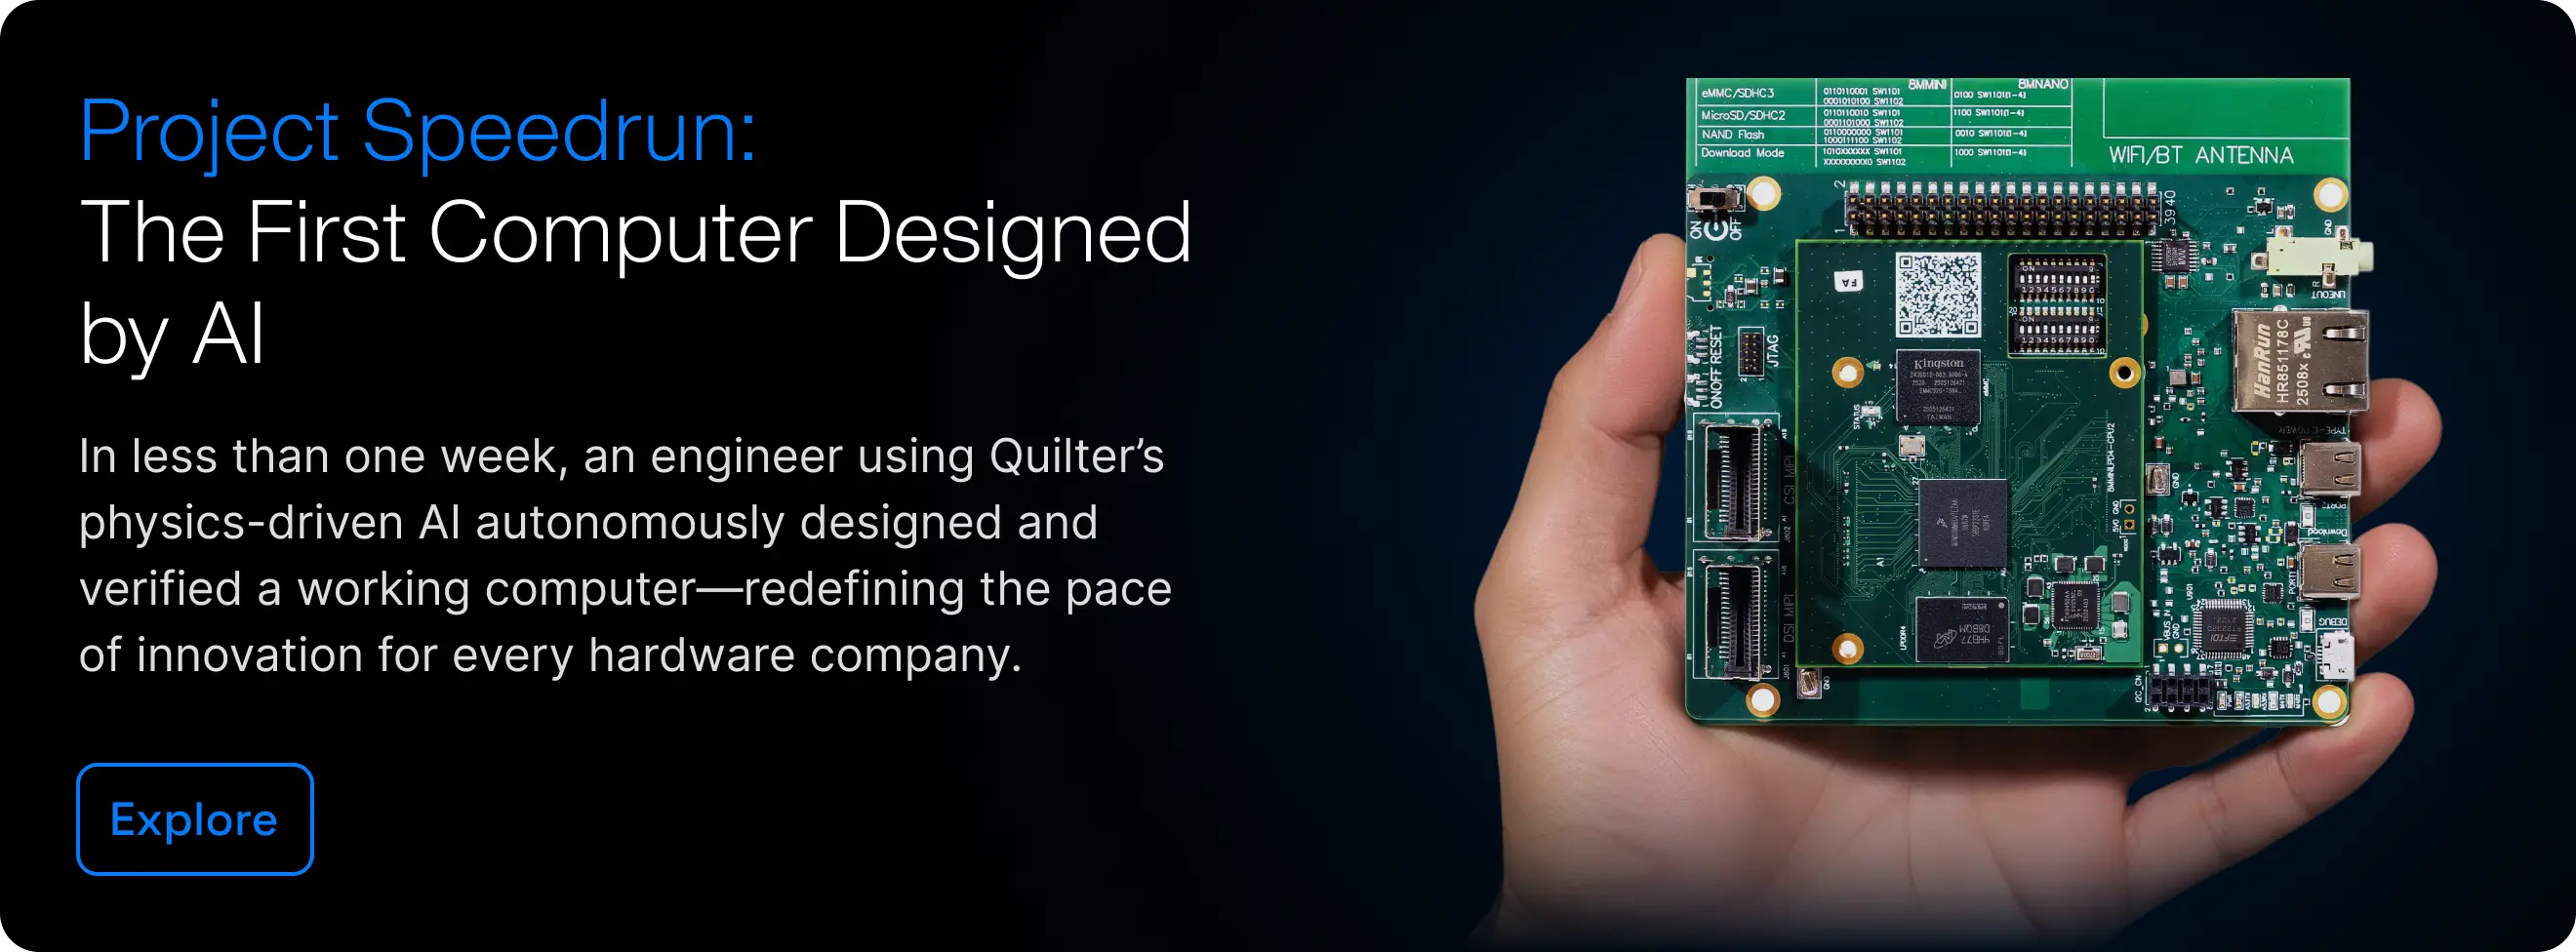
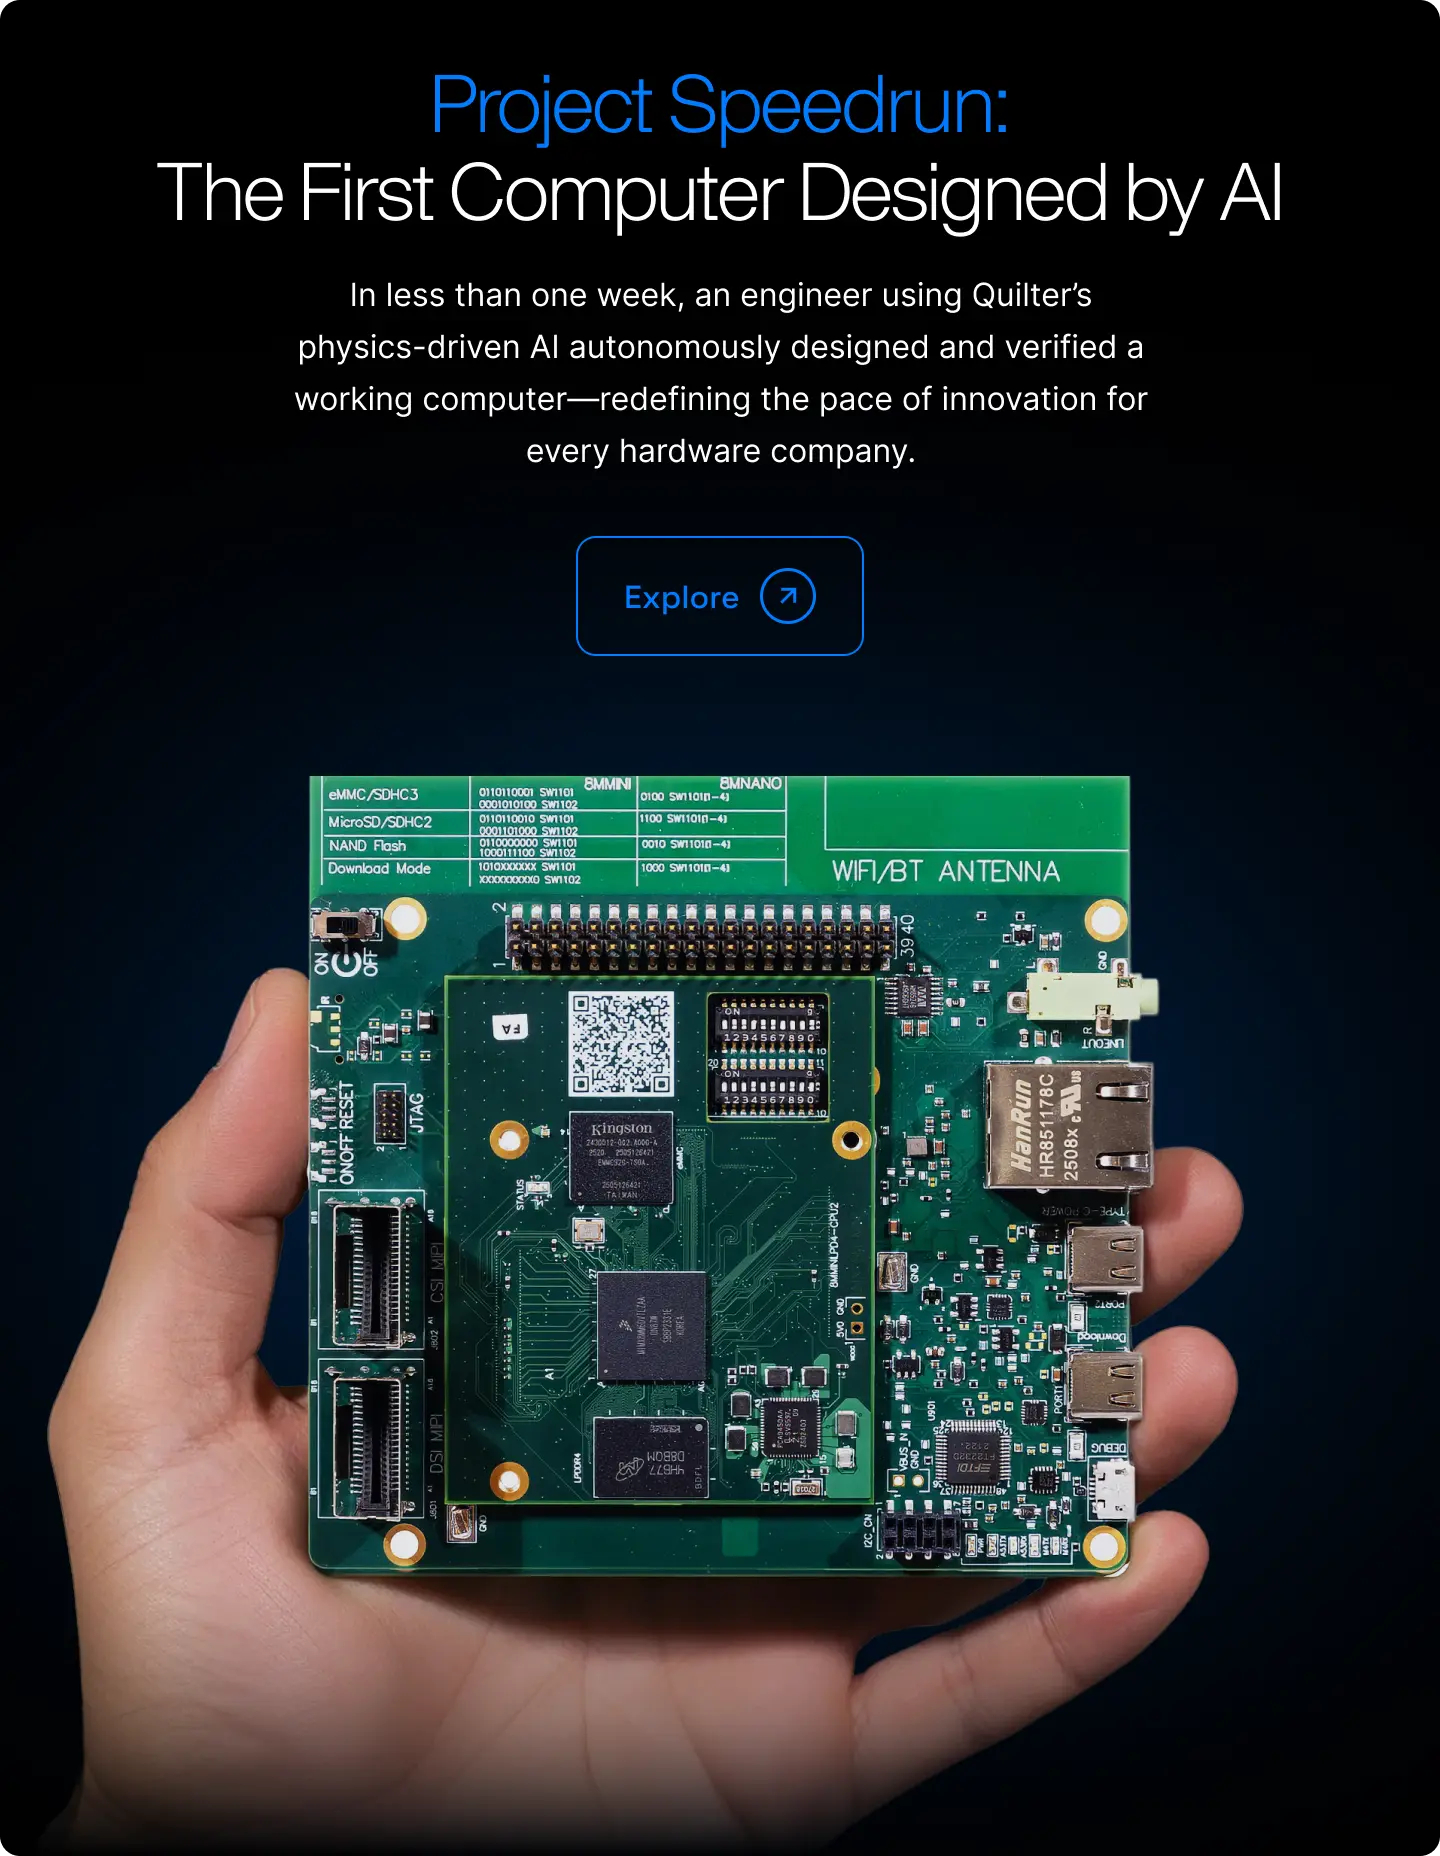
公開された個別事例:Project Speedrun
Project SpeedrunでQuilterは、人による開発作業38.5時間を報告しています。比較対象の手作業428時間は専門サービスの見積もりであり、別途完了した手作業の実験ではありません。引用時にもこの違いを保ってください。すべての設計に共通する高速化率や、3種類の基板を統制条件で比べた結果ではありません。
これらの効率向上がチームにとって重要な理由
明らかなメリットはスピードです。より大きなメリットは、スピードによって可能になることです。
1) 凍結前により多くの反復サイクル
実用的なレイアウト候補をより速く生成できれば、EVT、DVT、テープアウトのゲート前により多くの実験を行えます。これは、高速な反復こそが戦略的優位性であるとする、Quilterの「ハードウェアリッチ開発(Hardware-Rich Development)」の考え方と一致しています。
2) エンジニアリングのリソースがより価値の高い作業に移る
レイアウトが何週間にもわたる負担でなくなれば、エンジニアは次のことにより多くの時間を費やせます。
- シグナルインテグリティとパワーインテグリティのトレードオフ
- システムアーキテクチャと統合
- ファームウェアとテストの立ち上げ
- 製造準備とリスク低減
これは、PCB設計者が電気エンジニアを兼ねているチームで特に関係があります。その場合、「レイアウト時間」は単なるレイアウトのコストではありません。それ以外のすべてを遅らせるコストなのです。
3) 手戻りと後工程での想定外の問題が減る
早い段階の候補はリリース前の判断に役立つ可能性がありますが、ビアや編集回数が少ないだけで品質向上は証明できません。修正への効果を判断する前に、指摘事項、訂正、必要な検証を記録します。
Quilterの効率をご自身で試すには?
チームでPCB自動化ツールを評価している場合や、「最も効率的なPCBレイアウトソフトウェアは何か」に答えようとしている場合、判断する最速の方法は、自社の制約で独自のベンチマークを実施することです。
まずはこちらから:
- Quilterの製品ワークフローと、ネイティブCADファイルを返す仕組みをご覧ください。
- 利用を開始するから、相談をリクエストするか、評価用にプロジェクトをアップロードしてください。
実践的なベンチマークの方法:
- 現在クリティカルパス上にある基板を1つ選ぶ
- 制約を明確に定義する(層構成、インピーダンス、差動ペア、キープアウト)
- 実際にエクスポート、レビュー、リリースする候補に到達するまでの時間を比較する
- 「配線完了」だけでなく、後始末の労力も記録する